

Protuprovalni vijak izgleda kao običan zatvarač sve do trenutka kada ga netko pokuša izvaditi. Razlika živi u udubljenju pogona: umjesto Phillipsovog križa ili običnog šesterokutnog nastavka, glava ima oblik u koji......
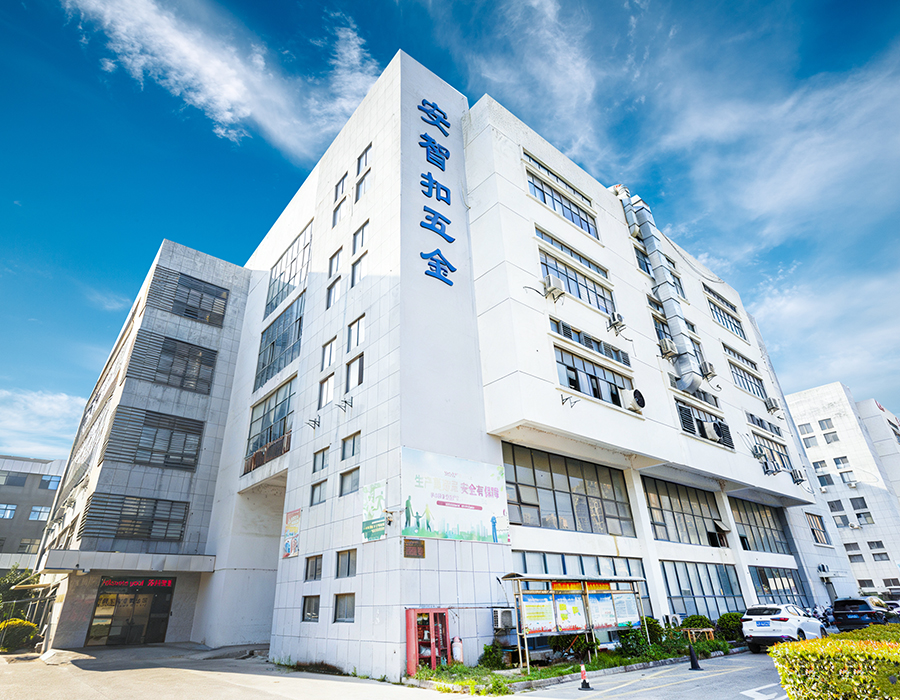
PROČITAJ VIŠESuzhou Anzhikou Hardware Technology Co., Ltd. je proizvođač koji integrira razvoj, proizvodnju i prodaju preciznih vijaka. Palac vijci Proizvođači i Palac vijci Tvornica u Kini. Postojeća tvornica tvrtke prostire se na 2000 četvornih metara i sukcesivno je uvela više od 200 setova precizne opreme iz Tajvana i Japana, uključujući kompletan set opreme za proizvodnju pričvrsnih elemenata kao što su hladno oblikovanje, navojni valjci, CNC i protiv popuštanja, itd., koji mogu proizvesti minijaturne vijke vanjskog promjera 0,6 mm/dužine 0,6 mm, a godišnji proizvodni kapacitet standardnih i nestandardnih vijaka iznosi do 2000 četvornih metara.
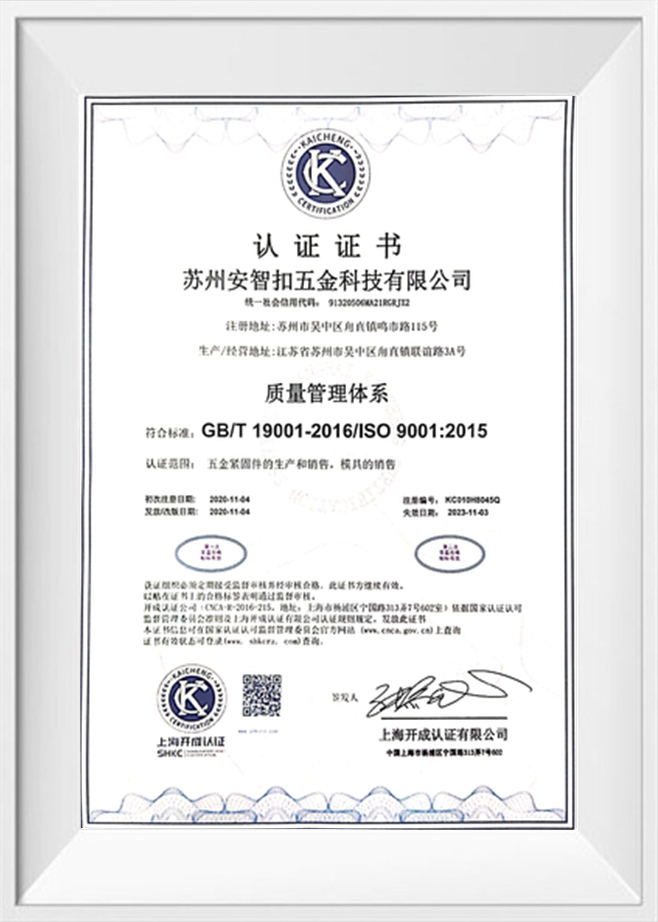
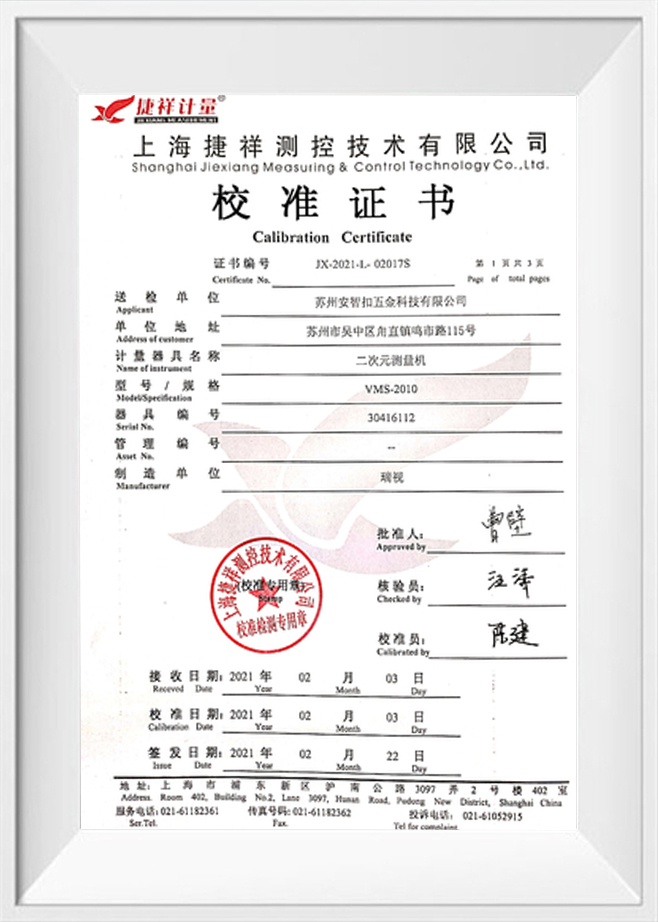
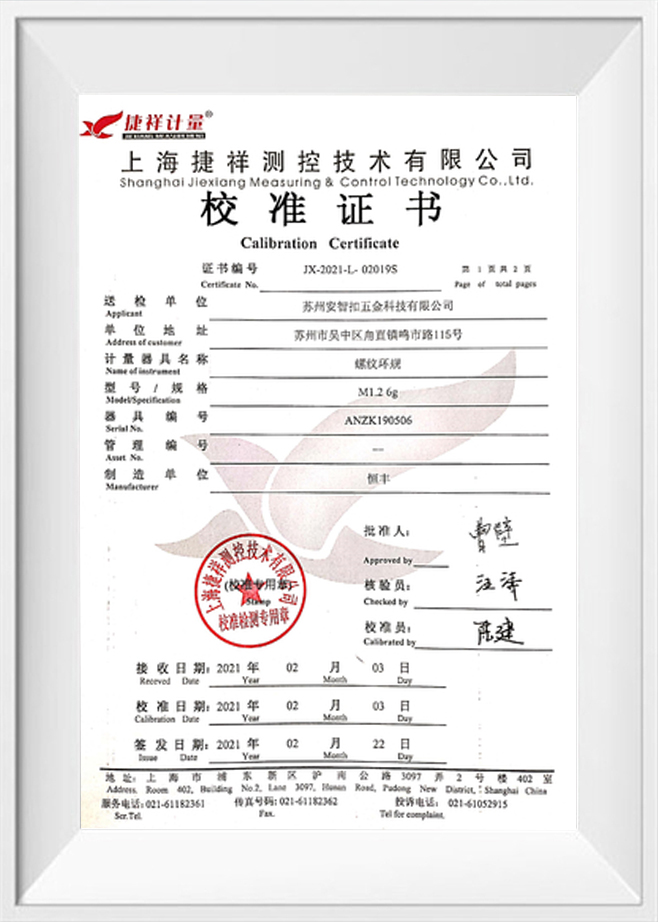
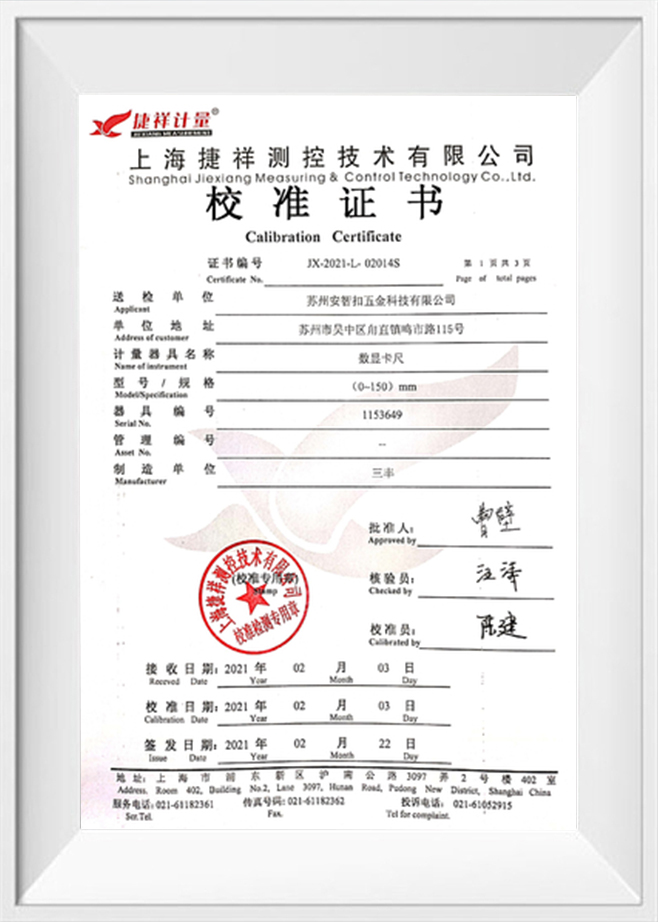
Anzhikou hardware ima kompletan raspon ispitne opreme i prošao je certifikaciju sustava kvalitete ISO9001:2015, s 20 godina industrijskog iskustva u proizvodnji i razvoju, 10 inženjerskih i tehničkih djelatnika s 20 godina iskustva u industriji, te prilagođava razne nestandardne vijke prema potrebama kupaca. Veleprodaja Palac vijci, kako bi se zadovoljili različiti zahtjevi kupaca u pogledu kvalitete i količine. Suzhou Anzhikou precizni vijci s izvrsnom kvalitetom proizvoda najprodavaniji su u 40 zemalja i regija diljem svijeta.
Protuprovalni vijak izgleda kao običan zatvarač sve do trenutka kada ga netko pokuša izvaditi. Razlika živi u udubljenju pogona: umjesto Phillipsovog križa ili običnog šesterokutnog nastavka, glava ima oblik u koji......
PROČITAJ VIŠEMijenjate upravljačku ručicu ovjesa, gradite okvir prikolice ili zatežete prirubnicu na proizvodnoj liniji, a vijci 3/4-10 čekaju specifikaciju zakretnog momenta. Najizravniji odgovor je da se vijak 3/4-10 može zat......
PROČITAJ VIŠEU užurbanoj radionici strojeva, posljednja stvar koju želite otkriti tijekom završne montaže je a vijak s cilindričnom glavom koji se nalazi 0,010 inča ponosan na protuprovrt. Inženjer održavanja nas je ......
PROČITAJ VIŠES dostavnog kombija preko noći nestane registarska tablica. Pregrada zahoda se olabavi jer je netko novčićem otkopčao svaki zatvarač. Prijevozno sklonište gubi pristupnu ploču po treći put u ovom kvartalu. U sva tr......
PROČITAJ VIŠEKut upuštanja vijka s ravnom glavom jedna je od najčešće pogrešno specificiranih dimenzija u sklopovima za spajanje panela, ali njegove su posljedice trenutne i mjerljive. Vijci serije inča s ravnom glavom slijede uključeni standard kuta od 82° (ASME B18.6.3), dok su metrički vijci s ravnom glavom u skladu s 90° (ISO 7046 / DIN 965). Kada su vijak i njegov odgovarajući upuštač izrezani pod različitim kutovima, kontakt ležaja se pomiče sa spoja punom površinom na usku prstenastu liniju - bilo na vanjskom rubu ili unutarnjem grlu glave, ovisno o smjeru neusklađenosti.
Linijski kontakt umjesto površinskog kontakta ima dvije izravne posljedice. Prvo, djelotvorno područje stezanja smanjeno je za čak 70%, što znači da se ploča može pomaknuti bočno pod opterećenjima koja bi ispravno usklađen sklop držao nepomično. Drugo, koncentrirano naprezanje na kontaktnoj liniji ubrzava lokalnu deformaciju i glave vijka i materijala ploče s upuštenom pločom — što je osobito problematično kod ploča od aluminija, plastike ili lijevanog cinka gdje je materijal mekši od vijka. U primjenama palčastih vijaka koji se opetovano otvaraju i ponovno zatvaraju, ova deformacija napreduje sa svakim ciklusom, na kraju uzrokujući da glava sjedi vidljivo ponosna na površinu ploče čak i kada je potpuno zategnuta. Eksplicitno određivanje kuta upuštanja na nacrtima nabave — umjesto oslanjanja na "standardne" pretpostavke — u potpunosti eliminira ovaj način kvara.
Suzhou Anzhikou Hardware Technology Co., Ltd. izrađuje upuštače vijka s ravnom glavom pomoću CNC tokarskih centara koji drže uključeni kut unutar ±0,5°, s optičkim mjerenjem u procesu koje potvrđuje usklađenost. Za kupce koji isporučuju ploče proizvedene prema određenom standardu, Anzhikouov inženjerski tim će prije proizvodnje usporediti specifikaciju upuštanja ploče kako bi se osigurala potpuna kutna kompatibilnost.
U većini primjena ručnog pričvršćivanja, palčasti vijci pretpostavlja se da nose samo aksijalno opterećenje stezanja. U praksi, sklopovi panela često su izloženi bočnim silama zbog rukovanja, razlike u toplinskom širenju između panela i šasije ili ljuljanja izazvanog vibracijama. Geometrija prijelaza od glave do drške — radijus kuta ili udubljenje na spoju — određuje kako vijak raspoređuje ta bočna naprezanja savijanja i hoće li pucanje uslijed zamora započeti u toj zoni.
Oštro udubljenje na spoju glave i drške koncentrira napon savijanja na jednom poprečnom presjeku i poznato je mjesto početka zamora, posebno kod vijaka od nehrđajućeg čelika podvrgnutih cikličkom opterećenju. Veliki radijus zaobljenja — obično 0,1× do 0,15× promjera drške — redistribuira gradijent naprezanja preko većeg volumena materijala i značajno produljuje vijek trajanja od zamora. Za vijke s plosnatom glavom, ovaj je kut djelomično skriven unutar upuštene ploče, što znači da se vizualnim pregledom ne može potvrditi njegovo prisustvo; mora se dimenzijski provjeriti tijekom dolazne inspekcije pomoću projektora profila ili CMM-a.
Širina površine ležaja ispod glave također igra ulogu u otpornosti na bočno opterećenje. Šira nosiva površina — ravno prstenasto područje između stjenke upuštanja i drške — povećava raspoloživu polugu momenta za otpor ljuljanju, učinkovito učvršćujući spoj protiv kutnog pomaka. Za vijke s ravnom glavom malog promjera (M3 i niže, ili #6 i niže u veličinama inča), ova nosiva površina može biti izuzetno uska, a određivanje minimalne širine ležaja uz kut glave postaje važno za aplikacije s visokim ciklusima ili vibracijama.
Stalna pogreška u dizajnu sklopova koji koriste palčaste vijke je pretpostavka da će okretni moment primijenjen prstom postići značajno prednaprezanje stezanja koje se može usporediti sa spojnicama koje pokreće alat. Ergonomske studije postavljaju prosječni okretni moment stiskanja palca i kažiprsta kod odrasle osobe između 0,3 i 0,9 N·m za neprekidan rad, s vršnim vrijednostima do 1,4 N·m za kratke napore na nazubljenim glavama. Za referencu, standardni M4 vijak zategnut na 70% dopuštenog opterećenja zahtijeva približno 2,8 N·m. Ovaj jaz ima izravne implikacije na dizajn spojeva.
Ručni vijci ne bi trebali biti primarni stezni element u spojevima koji se oslanjaju na trenje za prijenos posmičnih opterećenja između ploča. Njihova prikladna uloga je zadržavanje položaja - držanje pokrovne ploče na njezinoj spojnoj površini kako bi se spriječilo zveckanje, održala kompresija EMI brtve unutar njenog radnog raspona ili spriječilo otvaranje vrata na šarkama - a ne prijenos konstrukcijskog opterećenja. Kada dizajneri specificiraju palčaste vijke očekujući od njih da stegnu s istom pouzdanošću kao strojni vijak sa zategnutim momentom, rezultat su terenska izvješća o labavim vibrirajućim pločama, brtvama koje ne brtve ili poklopcima koji se mogu pomaknuti pritiskom ruke.
Sljedeće referentne vrijednosti pomažu u postavljanju realističnih parametara dizajna pri specificiranju ravnih vijaka s ravnom glavom u sklopovima ploča:
| Veličina vijka | Ostvarivi ručni moment (N·m) | Procijenjeno opterećenje stezaljke (N) | Prikladna funkcija zglobova |
|---|---|---|---|
| M2 / #2-56 | 0,05 – 0,15 | 30 – 90 | Zadržavanje poklopca za prašinu, poravnanje svjetlosne ploče |
| M3 / #4-40 | 0,10 – 0,30 | 60 – 180 (prikaz, stručni). | Kompresija EMI brtve, sjedalo pristupne ploče |
| M4 / #8-32 | 0,25 – 0,70 | 120 – 340 (prikaz, stručni). | Zadržavanje ploče nosača, pričvršćivanje poklopca instrumenata |
| M5 / #10-32 | 0,40 – 1,00 | 170 – 430 (prikaz, stručni). | Zatvaranje vrata kućišta, držanje pristupa na šarkama |
Ove vrijednosti pretpostavljaju nazubljenu glavu s odgovarajućom površinom za držanje. Glatka ili istrošena glava smanjuje mogući zakretni moment za 30-50%, što mnoge primjene u potpunosti izbacuje iz njihovog funkcionalnog prozora zakretnog momenta. Zbog toga je stanje nazubljenosti specifikacija bitna za održavanje, a ne samo estetska, za vijčane vijke koji se često koriste tijekom radnog vijeka.
Standardni kataloški vijci s ravnom glavom pokrivaju dobro definiran raspon veličina, koraka navoja i promjera glave, ali ograničenja dizajna proizvoda često guraju primjene izvan tog raspona. Prošireni promjeri glave za veće područje zahvata, glave smanjenog profila za tanki razmak između panela, hibridne glave s utorima i utorima za ručni pogon i pogon s alatom, te prilagođene duljine drške za specifične debljine skupa panela uobičajeni su zahtjevi koje kataloški proizvodi ne mogu zadovoljiti. Razumijevanje kada je prilagođeni alat ekonomski opravdan u odnosu na to kada je kataloška stavka s prilagodbom dizajna dovoljna praktična je odluka o nabavi koja utječe i na jediničnu cijenu i na vrijeme isporuke.
Prilagođeni alat za vijke s ravnom glavom s hladnom glavom postaje isplativ kada su ispunjeni sljedeći uvjeti:
Suzhou Anzhikou Hardware Technology Co., Ltd. prikupio je više od 20 godina iskustva u nestandardnoj prilagodbi vijaka, s inženjerskim timom od 10 stručnjaka koji procjenjuju nacrte kupaca kako bi identificirali najisplativiju proizvodnu rutu — bilo da se radi o modificiranom standardnom proizvodu, novom hladnom kalupu ili CNC-tokarenom dijelu od šipke. Za kupce koji izvoze na tržišta diljem Azije, Europe i Sjeverne Amerike, Anzhikou također osigurava dokumentaciju o usklađenosti dimenzija usklađenu s relevantnim regionalnim standardima, smanjujući opterećenje vlastitih procesa ulazne inspekcije kupaca.
KONTAKT PODACI

Adresa:NE 248-2 Changhongbei Road, Luzhi Town, Wu zhong District, Suzhou City, Jiangsu Province, Kina.
TEL:+86-13913588597
PROIZVODI
MOBILNI TERMINAL


